Een stralingsbuis die na één campagne kruipt, een ovenrol die uiteenvalt vóór de geplande sluiting, een zinkrol die binnen enkele maanden na de ingebruikname een put krijgt – de eerste verdachte is bijna altijd de materiaalkwaliteit. In de praktijk deelt het castingproces vaak de schuld. Centrifugaal gegoten buizen bieden een dichtere, schonere en meer concentrische structuur dan statisch gieten, en voor veel hooggelegeerde samenstellingen is dit een praktischer route dan smeden. De echte uitdaging is het afstemmen van de legering, de maattoleranties en de kwaliteitscontroles van de leverancier op de daadwerkelijke dienstverlening. In deze gids wordt uitgelegd wat centrifugaal gegoten pijp is, waarom deze de voorkeur verdient voor stralingsbuizen, ovenrollen, corrosiehulzen en slijtvoeringen, en hoe u kunt bevestigen dat een gieterij kan leveren wat uw tekening vereist.
Wat is centrifugaal gegoten pijp?
Centrifugaal gieten vormt een cilindrisch onderdeel door gesmolten metaal in een mal te gieten die rond zijn eigen as draait. Bij een horizontale machine draait de mal rond een horizontale as; in een verticale machine, rond een verticale machine. Het centrifugale veld, dat tientallen malen groter is dan de zwaartekracht, dwingt het vloeibare metaal tegen de malwand, waar het vanaf het buitenoppervlak naar binnen stolt.
Deze gerichte stolling is het bepalende kenmerk van het proces. Er is geen centrale stijgbuis om krimp te compenseren, dus de porositeit van de middellijn die gebruikelijk is bij statische gietstukken is grotendeels afwezig. De buitenmuur wordt dicht en fijnkorrelig. Tegelijkertijd worden slak, schuim en lichtere insluitsels naar de boring gevoerd, waar ze in een laag blijven die door machinale bewerking moet worden verwijderd. Een centrifugaal gegoten buis is dus geen afgewerkte buis in gegoten toestand; het wordt één na het boren, draaien en, in de meeste gevallen, warmtebehandeling.
Waarom centrifugaalgieten het juiste proces is voor buizen en rollen
Voor een cilindrisch onderdeel komt de aankoopbeslissing meestal neer op statisch zandgieten, centrifugaalgieten of gesmede en gewalste buizen. Onderstaande tabel vat de praktische verschillen samen.
Vergelijking van pijpvormprocessen voor hittebestendige, corrosiebestendige en slijtvaste legeringen | Proceskenmerk | Statisch zandgieten | Centrifugaal gieten | Gesmede en gewalste pijp |
| Dichtheid en microstructuur | Grove korrels, risico op krimp en microporositeit | Dichte, directioneel verharde, lage porositeit | Gesmeed, volledig dicht |
| Flexibiliteit van legering | Hoog | Hoog, including low-workability heat-resistant grades | Beperkt tot vervormbare kwaliteiten |
| Concentriciteit | Afhankelijk van de mal- en kernsamenstelling | Goede naboring-bewerking | Uitstekend |
| Kwaliteit van het binnenoppervlak | Zoals gegoten, moet worden schoongemaakt | Bewerkte boring is standaard | Glad, machinaal bewerkt of koudgetrokken |
| Gereedschaps- en batchkosten | Lage matrijskosten, hoger afkeurrisico | Matige tooling, efficiënt voor productiebatches | Hoog tooling cost, large minimum orders |
Statisch gieten blijft nuttig voor complexe geometrieën en kleine hoeveelheden, maar de interne stevigheid ervan kan niet tippen aan een centrifugale structuur bij langdurige hoge temperaturen of thermische cycli. Gesmede naadloze buizen bieden een volledig bewerkte structuur, maar veel austenitische hittebestendige kwaliteiten zijn moeilijk of onmogelijk te smeden. De legeringsfamilie die de ovenleidingen domineert – GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W en HP-type 26Cr35Ni – is precies waar centrifugaal gieten zijn plaats verdient: gieterijflexibiliteit in de chemie met mechanische integriteit die dicht bij gesmeed materiaal ligt.
Legeringsselectie: match het type met de service
Centrifugaal gieten bepaalt hoe goed het geselecteerde materiaal presteert; het vervangt het materiaal niet. De selectie begint met de bedrijfstemperatuur, procesatmosfeer, chemische media en slijtagemodus.
Veel voorkomende centrifugaal gegoten pijplegeringen en hun typische gebruiksomstandigheden | Legering kwaliteit | Typische dienst | Representatieve componenten |
| 1.4848 (GX40CrNiSi25-20) | Oxiderende atmosferen, continue werking tot ongeveer 1050°C | Stralingsbuizen, ovenrollen, bakken en armaturen |
| 1.4852 (GX40NiCrSiNb35-26) | Hooger creep loads, about 1100°C; niobium stabilizes carbides | Verwarmingsbuizen, W-vormige stralingsbuizen, ovenbodemrollen |
| 2,4879 (GNiCr28W) | Ernstige thermische en mechanische belasting; wolfraam versterkt de matrix | Warmtewisselaarbuizen, ovenrollen, schroeftransporteurs |
| HP-type 26Cr35Ni | Reform- en pyrolyse-ovens; carbonisatieweerstand boven 1000°C | Reformerbuizen, ethyleenkraakbuizen |
| 316L (CF3M) | Corrosieve chemische media; laag koolstofgehalte verbetert de lasbaarheid | Corrosiebestendige hoezen en inzetstukken |
| 2205 dubbelzijdig (CD3MN) | Chloridehoudende media, weerstand tegen spanningscorrosie; hogere sterkte dan 316L | Chemische proceshulzen, drukgrensonderdelen |
| 440C-type | Hoog hardness, abrasive wear | Slijpmolenvoeringen, glijvlakken |
| GX280 (KMTBCr26) | Ernstige slijtage met impact; 26% Cr wit ijzer | Slijthulzen, molenvoeringen, hoezen voor mijnbouwapparatuur |
Selectiefouten komen meestal voort uit overspecificatie aan de lage kant of onderspecificatie aan de hoge kant. Een buis 1.4848 is zuinig tot aan het temperatuurplafond; daarboven zorgt niobiumhoudend 1.4852 voor een merkbaar betere kruiplevensduur. Bij het carbureren van reformers zijn legeringen van het HP-type het gebruikelijke antwoord. Voor corrosie is de praktische vraag of het medium chloriden bevat: 316L kan goed omgaan met algemene zuren, maar duplex 2205 is veel beter bestand tegen chloride-putvorming en spanningscorrosie en zorgt voor een hogere bewijskracht. Bij slijtage hangt de keuze af van het hardmetaaltype, de hardheid en de slagvastheid, en niet alleen van de hittebestendigheid.
Dimensionale mogelijkheden en bewerkingstoeslag
Chemie bepaalt het potentieel van het materiaal; afmetingen bepalen of het geïnstalleerd kan worden. In de onderzoeksfase zijn twee cijfers van belang: het diameterbereik van de gieterij en de maximale lengte. Een bekwame leverancier van centrifugaalgietstukken moet buitendiameters van ongeveer 50 mm tot 1000 mm bestrijken, met as-cast lengtes tot 4000 mm in hooggelegeerd materiaal.
Omdat de insluitrijke binnenlaag moet worden weggeboord, wordt een centrifugaal gegoten buis altijd gespecificeerd met een boring groter dan de uiteindelijke binnendiameter. Dezelfde logica is van toepassing wanneer het gegoten buitenoppervlak moet worden verwijderd. Een onervaren leverancier kan een kleinere bewerkingstoeslag opgeven om de order binnen te halen, waardoor niet-geverifieerde gebieden in de boring achterblijven. Een betrouwbare gieterij zal de minimale radiale tolerantie opgeven, de buis in zijn eigen werkplaats bewerken en de wanddikte na het boren verifiëren.
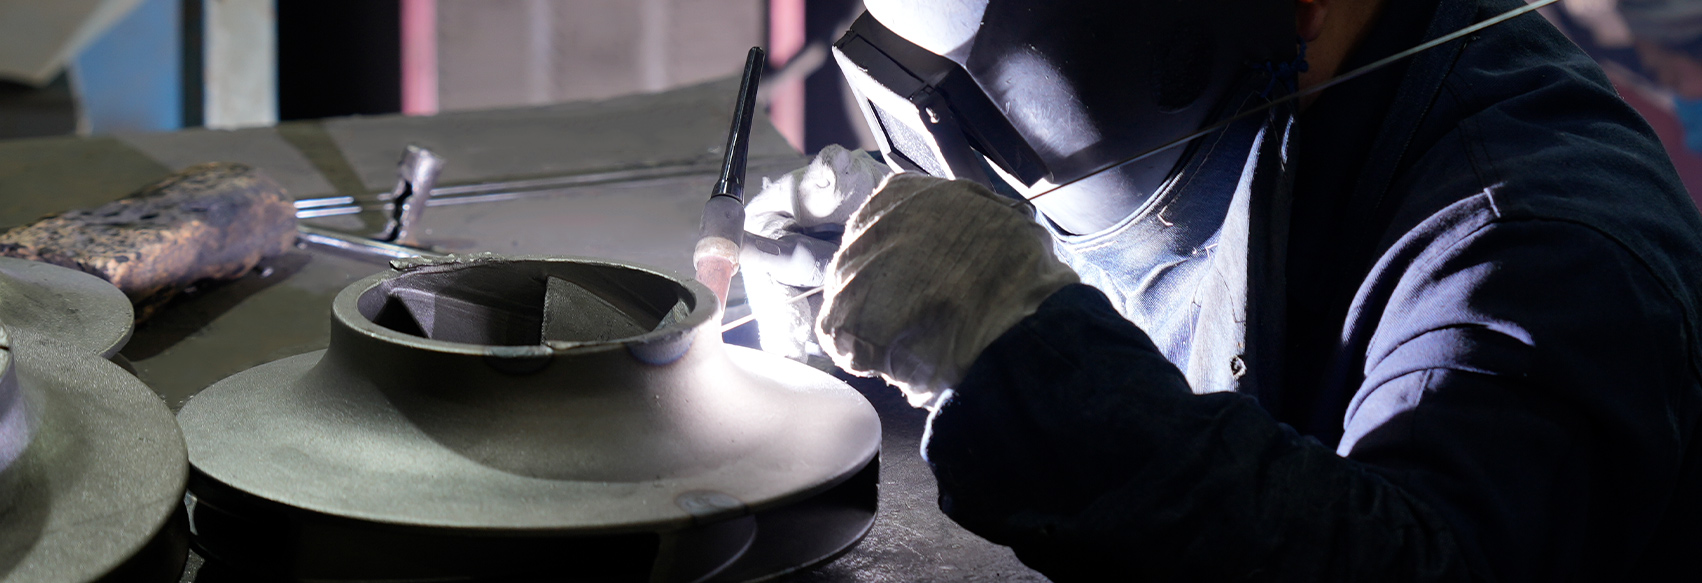
De veiligste oplossing is om een afgewerkte pijp te kopen in plaats van een ongegoten stuk pijp. De leverancier moet de buitenkant kunnen draaien, de binnenkant kunnen boren, naar de uiteinden kunnen kijken en het resultaat kunnen inspecteren met gekalibreerde maatapparatuur. Wanneer gieten en bewerken onder één dak plaatsvinden, blijft de tolerantieverantwoordelijkheid op één plek.
Kwaliteitscontrolestappen die er toe doen
Een materiaalcertificaat bewijst alleen de samenstelling van de smelt, niet de kwaliteit van de buis. De onderstaande controles scheiden een betrouwbare leverancier van een algemene kluswinkel:
- Verificatie van de chemische samenstelling: een direct afleesbare spectrometer voor de smelt en een draagbare spectrometer voor stuk voor stuk positieve materiaalidentificatie.
- Metallografisch onderzoek: een monster uit de buiswand dat de verwachte korrelstructuur, carbideverdeling en de afwezigheid van overmatige microporositeit bevestigt.
- Dimensionale inspectie: wanddiktemeting over de lengte, plus verificatie van rechtheid, onrondheid en concentriciteit van de boring. Grote diameters profiteren van driedimensionaal scannen.
- Warmtebehandelingsgegevens: Centrifugaal gegoten componenten worden normaal gesproken geleverd na oplossingsgloeien of spanningsverlichting. Vraag de actuele tijd-temperatuurgrafiek op.
Als de buis in een ovenspiraal wordt gelast, vraag dan naar de voorbereiding van de randen, de reinheid van de wortels en de kwalificatie van de lasprocedure. Bij hittebestendig en drukgerelateerd gebruik wordt een klein defect aan het booroppervlak snel een scheurinitiatieplaats onder thermische cycli.
Hoe u een leverancier van centrifugaal gegoten buizen kunt kwalificeren
Begin met referenties. Vraag aan welke ovenbouwers, verzinklijnen, staalfabrieken of petrochemische bedrijven de gieterij heeft geleverd. Het antwoord vertelt u meer dan een brochure.
- Welke rotatiesnelheid, malcoating en giettemperatuur zijn aangepast voor de door u geselecteerde diameter en legering?
- Wat is de jaarlijkse gietcapaciteit? Een capaciteit van enkele duizenden tonnen per jaar ondersteunt een consistente batchlevering en inspectie tijdens het proces.
- Heeft de gieterij eigen warmtebehandelingsovens en een bewerkingshal? Leveranciers die alleen gieten, worstelen met rechtheid en concentriciteit nadat onderdelen naar een externe werkplaats zijn verplaatst.
- Welke inspectiehardware is in huis? Direct afleesbare en draagbare spectrometers, metallografische analyse en driedimensionaal scannen vormen de basis.
- Hoe wordt met afwijzingen omgegaan? Het antwoord moet een gedocumenteerde non-conformiteitsprocedure omvatten.
Bij elk antwoord moet bewijsmateriaal aanwezig zijn: toerentalregistraties, warmtebehandelingsgrafieken, inspectierapporten en gegevens over niet-conformiteit. Voor internationale kopers telt ook de logistiek. Een gieterij met gemakkelijke toegang tot een internationale luchthaven, spoorverbindingen en havenfaciliteiten verkort de doorlooptijden, en een gevestigd exportrecord in Europa, Zuid-Amerika of Japan laat zien dat grensoverschrijdende documentatie en verpakkingsvereisten al worden beheerd.
Centrifugaal gegoten buizen zijn het standaard technische antwoord wanneer een cilindrisch onderdeel hoge temperaturen, corrosieve media of schurende omstandigheden moet overleven. Het proces elimineert het porositeitsrisico van statisch gieten en breidt de legeringskeuzes verder uit dan wat smeden economisch kan opleveren. Maar het voordeel treedt alleen op als aan drie voorwaarden wordt voldaan: de legering past bij het gebruiksbereik, de bewerkingstoeslag laat een schone boring achter en de leverancier verifieert de samenstelling, structuur en afmetingen met de juiste apparatuur.
In onze gieterij in Wuxi, China, produceren centrifugaalgietlijnen hooggelegeerde buizen met een buitendiameter van 50 mm tot 1000 mm en een lengte tot 4000 mm, waarbij de warmtebehandeling en mechanische afwerking in eigen huis worden uitgevoerd. Als uw volgende stralingsbuis, ovenrol, zinkrol of slijthuls afhankelijk is van een betrouwbare centrifugaalgietbuis, begin dan met een tekening en een servicebeschrijving. De legering is een kwestie van berekenen; procesbeheersing is een kwestie van bewijs.