Wanneer een warmtebehandelingsinstallatie een batchoven vervangt door een continue lijn, zijn de eerste onderdelen die falen vaak de stralingsbuizen of ovenrollen. De reden is zelden alleen de legeringskwaliteit. Hooggelegeerde centrifugale gietstukken falen vroegtijdig wanneer de wanddikte varieert, wanneer de spinsnelheid inconsistent is of wanneer de gegoten structuur niet wordt geïnspecteerd vóór de bewerking. Als u deze onderdelen koopt, beschouw de aankoop dan als een specificatie- en verificatieprobleem en niet als een probleem met het catalogusnummer.
In deze gids wordt uitgelegd wat hooggelegeerde centrifugale gietstukken zijn, hoe u kwaliteiten zoals 1.4848, 1.4852, 2.4879, 316L, 2205, 440C en GX280 KMTBCr26 kunt vergelijken en wat u moet controleren voordat u een bestelling plaatst. Het praktische doel is eenvoudig: stem het gietstuk af op de ovenatmosfeer, het slijtagepatroon of het corrosieve medium en bevestig vervolgens dat de leverancier de afmetingen en structuur kan behouden waarvoor u hebt betaald.
Wat maakt hooggelegeerde centrifugaalgietstukken anders?
Centrifugaal gieten giet gesmolten metaal in een roterende mal. De middelpuntvliedende kracht duwt het metaal naar buiten, zodat de buitenmuur zich eerst vormt en onder druk stolt. Daarom is het proces geschikt voor cilindrische of symmetrische onderdelen: buizen, rollen, hulzen, cilinders en ringen. Voor hoge legeringssoorten is het voordeel niet alleen de vorm. Het proces kan een dichte wand produceren met minder krimpporiën dan een statisch zandgieten van hetzelfde gedeelte, en het is niet afhankelijk van afzonderlijke stijgbuizen of voedingspunten om ingesloten porositeit te voorkomen.
Hooggelegeerd betekent dat het materiaal voldoende chroom, nikkel, silicium of andere elementen bevat om hitte, slijtage of corrosie te overleven. Een gewone koolstofstalen rol kost misschien minder, maar zal in een oven schalen, kromtrekken of doorslijten. Een hooggelegeerd centrifugaal gietstuk wordt gespecificeerd wanneer het onderdeel zijn vorm en oppervlak op temperatuur moet houden, of wanneer een corrosief of schurend medium een buis van lagere kwaliteit zou vernietigen.
Het nadeel is dat centrifugaalgieten geen universele vervanging is voor zand- of investeringsgieten. Het is het beste voor ronde, holle of symmetrische onderdelen. Complexe beugels, dunne vinnen en strakke interne holtes gaan meestal naar investeringsgieten of zandgieten. Een koper moet eerst bevestigen dat de geometrie van het onderdeel bij het proces past en vervolgens de legerings- en inspectie-eisen vergelijken.
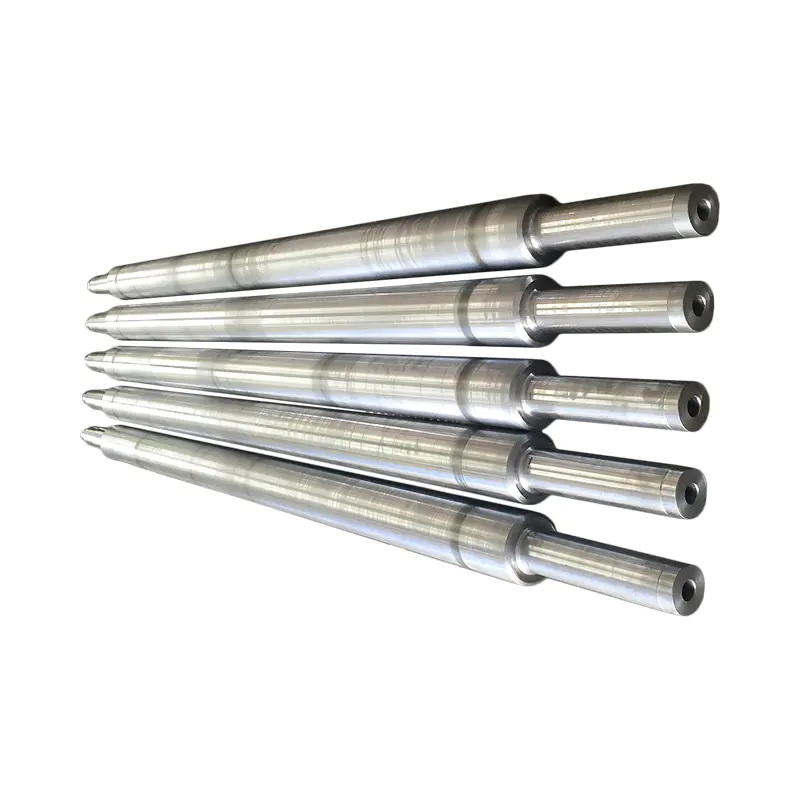 Op maat gemaakt assortiment centrifugaal gegoten hittebestendige stalen buizen Blader door op maat gemaakte, centrifugaal gegoten hittebestendige buizen en rollen, waaronder de varianten 1.4848, 1.4852 en 2.4879, en vergelijk vervolgens de behoeften op het gebied van legeringen en inspecties. Bekijk Product →
Typische hittebestendige centrifugaalproducten omvatten stralingsbuizen, ovenrollen, watergekoelde rollen en W-type stralingsbuizen. Slijtvaste versies omvatten slijpcilinders met hoge hardheid en behuizingen voor mijnbouwmachines. Corrosiebestendige versies omvatten 2205- en 316L-hulzen voor chemische en galvanisatielijnen.
Passende legeringskwaliteiten voor hitte, slijtage en corrosie
De legeringskwaliteit is het uitgangspunt, maar de bedrijfsomstandigheden bepalen de uiteindelijke keuze. Een ovenrol in een doorlopende lijn ziet een andere belasting dan een batchovenbak. Een huls in een chemische lijn ziet een andere aanval dan een mijnbouwmantel. Gebruik de volgende vergelijking als shortlist, niet als definitieve specificatie.
Tabel 1: Veel voorkomende hooggelegeerde centrifugale gietkwaliteiten en hun typische servicefocus. De uiteindelijke keuze is afhankelijk van temperatuur, atmosfeer, belasting en corrosiemedium. | Rang | Belangrijk legeringskarakter | Typische servicegerichtheid | Voorbeeld onderdelen |
| 1.4848 (GX40CrNiSi25-20) | Hoge Cr en Ni, hittebestendig | Ovensteunen voor hoge temperaturen | Bodeminvoerbak, doorlopende ovenbakken, frames voor warmtebehandeling |
| 1.4852 (GX40NiCrSiNb35-26) | Nb-gestabiliseerd, hittebestendig | Ovenrollen en stralingsbuizen | Ovenhaardrol, stralingsbuis, W-type stralingsbuis |
| 2,4879 (GNiCr28W) | Ni-Cr-W, ernstige thermische cycli | Transport en verwarming op hoge temperatuur | Schroeftransporteur, ovenrol, verwarmingsstralingsbuis |
| HP-type 26Cr35Ni | Hoog Ni en Cr, variant van koperlegering | Chemisch en hoge temperatuur mengen | Roerwerk |
| 316L (CF3M) | Mo-dragend austenitisch roestvrij | Corrosiebestendigheid | Duurzame anti-corrosiehuls, gegalvaniseerde lijnzinkrol |
| 2205 (CD3MN) | Duplex roestvrij | Corrosie- en chlorideservice | Corrosiebestendige hoes |
| 440C | Hoog koolstofgehalte, hoge hardheid | Schurende slijtage | Hoge hardheid slijpende binnencilinder |
| GX280 (KMTBCr26) | Wit ijzer met hoog Cr-gehalte | Ernstige slijtage | Mijnbouwmachinebehuizing, slijtvaste binnencilinder |
Twee fouten komen vaak voor. Ten eerste: een hogere kwaliteit kiezen dan de toepassing nodig heeft. Dat verhoogt de kosten zonder de service te verbeteren als de storing feitelijk mechanische overbelasting of een slechte pasvorm is. Ten tweede: het kopiëren van een kwaliteit uit een andere oven of lijn. Kleine veranderingen in de atmosfeer, zwavel, chloride of thermische cycli kunnen de juiste keuze van de ene familie naar de andere verplaatsen. Een leverancier die chemische analyses en metallografische structuur kan laten zien, is nuttiger dan een leverancier die alleen een soortnaam vermeldt.
 1.4852 GX40NiCrSiNb35-26 centrifugaal gegoten stralingsbuis voor ovenverwarming Bekijk deze hittebestendige stralingsbuis voor ovenverwarming, met een gebruikstemperatuur van 900°C, een groottebereik van φ50–φ1200 en een gespecificeerde chemie van 24–27% Cr / 33–36% Ni. Bekijk Product →
Stralingsbuizen van het type 1.4852 worden bijvoorbeeld vaak gespecificeerd waarbij de buis weerstand moet bieden aan oxidatie en de kruipsterkte moet behouden. Als de buis ook zwaar wordt afgeschuurd door een bewegende last, kan in plaats daarvan een slijtvaste kwaliteit nodig zijn. Als er chloriden of zuren in de buis zitten, is een 316L- of 2205-hoes wellicht beter geschikt.
Centrifugaal gieten versus zand- en investeringsgieten
De proceskeuze heeft invloed op de wanddiktetolerantie, oppervlakteafwerking, gereedschapskosten en het aantal onderdelen dat u kunt bestellen. Onderstaande tabel geeft een praktische vergelijking voor hooggelegeerde onderdelen. Het is geschreven voor aanbestedingsbesprekingen, niet voor een leerboek.
Tabel 2: Procesvergelijking voor hooggelegeerde industriële gietstukken. Centrifugaalgieten wint qua cilindrische dichtheid en groottebereik, maar is niet voor elke geometrie de beste route. | Proces | Beste vormen | Typische muur en grootte | Relatieve gereedschapskosten | Relatieve stukkosten | Belangrijkste risico |
| Centrifugaal gieten | Buizen, rollen, mouwen, ringen | Diameter 50-1.000 mm, lengte tot 4.000 mm | Middelmatig | Middelmatig to high | Spinsnelheid en wanduniformiteit |
| Hars zandgieten | Grote frames, trays, omkastingen | Grote en zware secties | Laag tot gemiddeld | Laag tot gemiddeld | Porositeit en oppervlaktereiniging |
| Investeringsgieten | Complexe, dunwandige, precieze onderdelen | Klein tot middelgroot, hoog detail | Hoog | Hoog | Groottelimiet en kosten |
Als het onderdeel een rechte of getrapte buis is, geeft centrifugaalgieten gewoonlijk een betere interne structuur en minder bewerkingstolerantie dan zandgieten. Als het onderdeel een groot rechthoekig frame is, is harszandgieten vaak praktischer. Als het onderdeel fijne interne doorgangen of een complex buitenprofiel heeft, kan investeringsgieten de enige route zijn. De koopvraag is niet welk proces in het algemeen het beste is, maar welk proces aansluit bij de tekening en de faalwijze.
Voor ovenonderdelen geldt de warmtebehandeling industrie heeft vaak een mix van procesroutes nodig. Een stralingsbuis kan centrifugaal gegoten zijn, terwijl een armatuur of bak zandgegoten kan zijn. Een leverancier die meer dan één proces beheert, kan het aantal leveranciers verminderen en de toleranties consistent houden voor de hele assemblage.
Specificatie- en inspectiechecklist voor kopers
Voordat u een inkooporder voor hooggelegeerde centrifugaalgietstukken goedkeurt, moet u de volgende punten schriftelijk vastleggen. Dit zijn de details die bepalen of het onderdeel past, meegaat en getraceerd kan worden als er iets misgaat.
- Tekeningrevisie en legeringskwaliteit. Bevestig de exacte kwaliteit, inclusief eventuele achtervoegsels zoals GX40CrNiSi25-20 of CF3M. Accepteer geen algemene omschrijving van 'hittebestendig staal'.
- Chemische samenstelling. Vraag om een direct afleesbaar spectrometerresultaat of een gecertificeerd fabriekstestrapport voor de hitte. Controleer koolstof, chroom, nikkel, silicium en eventuele stabiliserende elementen aan de hand van de norm.
- Wanddikte en concentriciteit. Voor buizen en rollen specificeert u de minimale wand, de maximale wand en de toegestane excentriciteit. Een optisch ronde buis kan toch te ver uit balans zijn om netjes te kunnen bewerken.
- Lengte en rechtheid. Bevestig de totale lengte, eindvoorbereiding en rechtheidstolerantie. Lange rollen hebben mogelijk spanningsverlichting nodig voordat ze definitief worden bewerkt.
- Metallografische structuur. Vraag voor gebruik bij hoge temperaturen om een metallografisch onderzoek om de gegoten structuur te bevestigen en te controleren op overmatige porositeit of insluitsels.
- Niet-destructief onderzoek. Maak afspraken over kleurpenetrerende, ultrasone of radiografische inspectie wanneer het onderdeel van cruciaal belang is. Vermeld het acceptatieniveau, niet alleen de methode.
- Bewerking en warmtebehandeling. Bevestig of de leverancier het onderdeel machinaal bewerkt of een ruw gietstuk levert. Als een warmtebehandeling nodig is, vraag dan naar het cyclus- en hardheidsresultaat.
- Markering en traceerbaarheid. Vereist het warmtenummer, de kwaliteit en de referentie van de inkooporder op het onderdeel of op een duurzaam label. Dit is van belang als verschillende legeringen er na het stralen hetzelfde uitzien.
- Inpakken en verzenden. Voor lange buizen en rollen specificeert u eindbescherming, steunafstand en bescherming tegen vocht. Een goed gietstuk kan beschadigd raken door een slechte blokkering.
Een leverancier met eigen afwerkingsapparatuur kan vaak beter aan deze eisen voldoen dan een handelsonderneming. Het kan de overgang van gieten naar warmtebehandeling naar machinale bewerking regelen zonder het onderdeel tussen meerdere winkels te verzenden. Dat verkleint de kans dat afmetingen verschuiven na de eindinspectie.
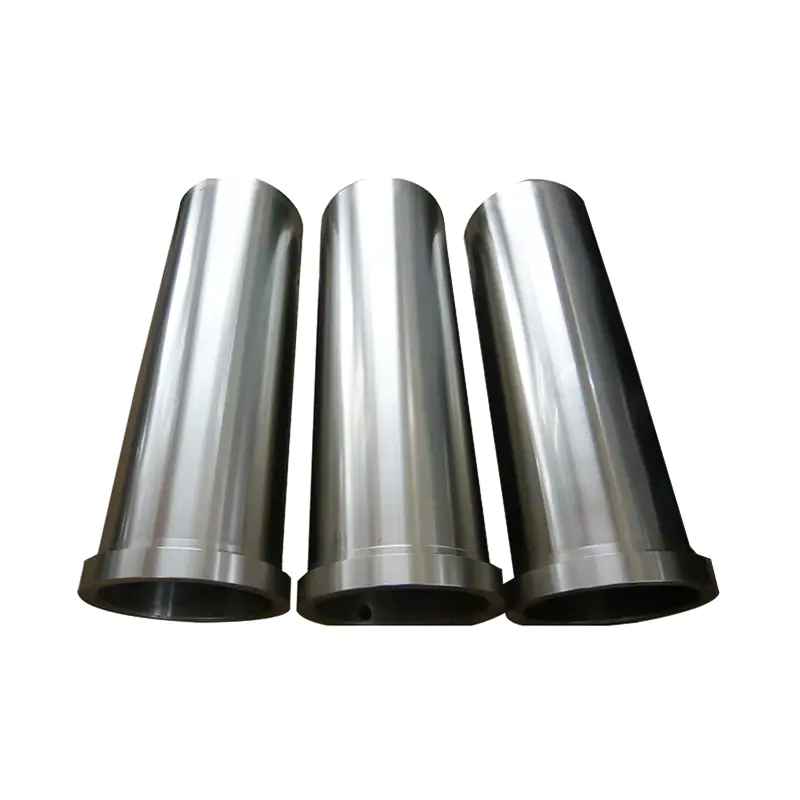 GX280 KMTBCr26 slijtvaste binnencilinder voor mijnbouwapparatuur Bekijk deze geharde, centrifugaalgegoten binnencilinder voor mijnbouw en poederslijpen onder hoge belasting, met HRC boven 60 en stabiele prestaties onder impact en slijtage. Bekijk Product →
Voor slijtvaste onderdelen zoals GX280 KMTBCr26 binnencilinders geldt dezelfde logica. Hardheid en microstructuur bepalen de levensduur van het materiaal, dus het inspectieplan moet hardheidstesten en een controle op gietfouten omvatten. Een lage prijs per kilogram heeft geen zin als het onderdeel binnen enkele weken kapot gaat.
Waar hooggelegeerde centrifugale gietstukken hun kosten verdienen
Hooggelegeerde centrifugale gietstukken vormen gewoonlijk een klein deel van het kapitaalbudget van een fabriek, maar een groot deel van de onderhoudskosten. Ze verdienen hun kosten wanneer ze de ongeplande downtime verminderen, de dimensionele stabiliteit behouden en de specifieke aanval in het proces overleven. In onderstaande boom zijn de belangrijkste toepassingsroutes voor deze gietstukken weergegeven.
- Warmtebehandeling
- Stralingsbuizen en W-type stralingsbuizen
- Ovenwalsen, haardwalsen en watergekoelde walsen
- Dienbladen, frames, laadmateriaalframes en tandrekken
- Chemische verwerking
- Corrosiebestendige hoess in 2205 and 316L
- Hoog-temperature agitators
- Staal en metallurgie
- Ovenhaardrollen en verwarmingsovenrollen
- Stralingsbuizen voor opwarm- en warmtebehandelingslijnen
- Andere industriële lijnen
- Gegalvaniseerde lijnzinkrollen
- Afvalverbrandingsrooster onderdelen
- Slijtvaste binnencilinders en behuizingen van mijnbouwmachines
In elk geval moet de aankoopbeslissing uitgaan van de faalmodus. Als het oude onderdeel is gebarsten, controleer dan de thermische cycli en het ondersteuningsontwerp. Als het is weggeschaald, controleer dan de atmosfeer en de legering. Als het dun is geworden, controleer dan de slijtage en hardheid. Als het is gecorrodeerd, controleer dan de chemie en het chlorideniveau. Het vervangende gietstuk moet die modus aanpakken en niet alleen maar overeenkomen met de oude tekening.
Voor kopers die een technisch startpunt willen, is de basisprincipes en proceskenmerken van centrifugaalgieten leg uit hoe de rotatiesnelheid, de matrijstemperatuur en de gietsnelheid de uiteindelijke wand beïnvloeden. Deze variabelen zijn vaak belangrijker dan de naam van de legering als een onderdeel voortijdig kapot gaat.
Hoe een hooggelegeerde centrifugaalgietleverancier te evalueren
Het procesaanbod en de inspectieapparatuur van een leverancier vertellen u wat hij kan controleren. Voor hooggelegeerde centrifugale gietstukken zijn er drie mogelijkheden. Ten eerste: kan de leverancier de gewenste diameter en lengte gieten? Een bereik van 50 mm tot 1.000 mm in diameter en tot 4.000 mm in lengte omvat vele ovenrollen en stralingsbuizen. Ten tweede: kan het de chemie en structuur beheersen? Direct-reading spectrometrie, handheld spectrometrie, metallografie en 3D-scannen zijn praktische hulpmiddelen voor dit werk. Ten derde: kan het het onderdeel afmaken? Warmtebehandelingsovens en bewerkingsapparatuur verminderen het risico op hanteringsschade en tolerantieverlies tussen winkels.
Ook de productiecapaciteit is van belang voor de doorlooptijd. Een jaarlijkse gietcapaciteit van enkele duizenden tonnen is geen garantie voor kwaliteit, maar toont wel aan dat de leverancier nabestellingen en grotere campagnes aankan. Voor exportkopers zijn taalondersteuning en ervaring met internationale verpakkingsnormen nuttig. Vraag om voorbeeldinspectierapporten van een vergelijkbare kwaliteit en vorm, niet alleen om een algemene brochure.
Hooggelegeerde centrifugale gietstukken zijn geen handelswaar. Dezelfde nominale kwaliteit kan heel verschillend presteren, afhankelijk van de centrifugesnelheid, wanduniformiteit, warmtebehandeling en inspectie. Begin met de faalmodus, kies het proces dat bij de geometrie past, selecteer de legering voor de werkelijke omgeving en noteer de inspectie-eisen in de bestelling. Die aanpak maakt de casting niet goedkoop, maar maakt de aankoop wel voorspelbaar. Als u een stralingsbuis, ovenrol, corrosiebestendige huls of slijtvaste cilinder moet vergelijken, vraag dan naar de kwaliteit, het testrapport en de bewerkingstolerantie voordat u de prijs vergelijkt.